生产排程中的瓶颈管理与TOC约束理论
生产排程的第一原则是围绕瓶颈展开:系统产出由最慢的环节决定,而非所有环节的平均值。TOC约束理论(Theory of Constraints)正是从这一原则出发,用DBR(鼓-缓冲-绳)方法把瓶颈"挖出来、保起来、用起来",帮助工厂在不增加大量投资的前提下提升有效产出。
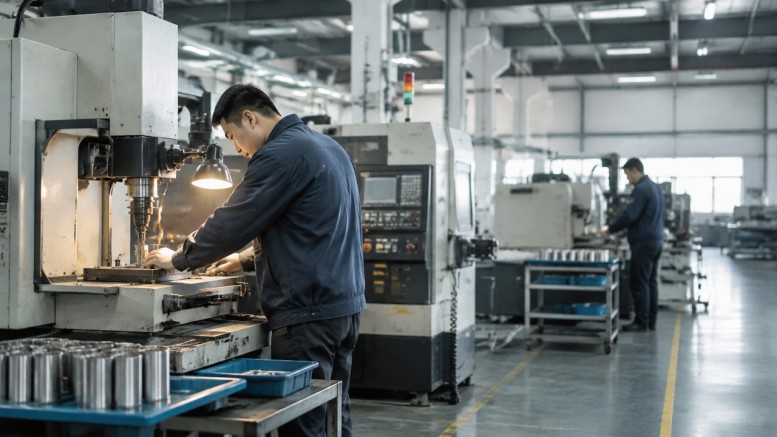
直接答案:瓶颈是限制系统整体产出的最稀缺资源;TOC约束理论主张集中精力管理这个"最薄弱环节"。
· 瓶颈可以是某台设备、某个工序、某类技能人员,甚至是一个排程规则。
· 约束理论认为,任何系统都存在至少一个约束,产出上限由约束决定。
· 优化非瓶颈环节无法提升整体产出,反而可能造成在制品堆积与资源空转。
因此,生产排程的优化顺序应当是:先找到约束,再围绕约束安排其他环节的节奏。
直接答案:识别瓶颈要"看数据、看堆积、看等待",而不是凭感觉判断谁最忙。
1. 看负荷:对比各工序需求工时与可用产能,负荷率最高且持续超载的通常是瓶颈。
2. 看在制品:物料在某工序前长期堆积、排队最长,说明此处是流速的卡点。
3. 看等待:瓶颈工序"喂不饱"或"被拖后腿"时,往往表现为上游等待或下游饥饿。
4. 用APS测算:排产软件可模拟不同产能下的产出变化,反推真正的约束位置。
瓶颈不是固定标签,随着订单结构、工艺与设备变化,它会"漂移",需要动态识别。
直接答案:DBR(Drum-Buffer-Rope)是用"鼓"定节奏、"缓冲"防扰动、"绳"控投料的排程机制。
· 鼓(Drum):以瓶颈的节奏作为整个生产系统的节拍,其余环节向它看齐。
· 缓冲(Buffer):在瓶颈前设置时间缓冲,确保瓶颈永远有活可干、不因上游波动而停。
· 绳(Rope):根据瓶颈消耗节奏控制投料,避免在制品无限膨胀。
这套机制让生产排程从"各环节各自为政"变成"全系统为瓶颈服务"。
直接答案:保护瓶颈要落实到排程规则、现场纪律与绩效指标三个层面。
· 排程上优先保证瓶颈工序的连续性与物料齐套,不让瓶颈因缺料、缺人而停。
· 执行上对瓶颈工序设置质量与保全优先级,减少异常停机与返工。
· 指标上以"瓶颈有效产出"为考核口径,而非各环节局部效率。
只有当瓶颈的每一分钟都被用于增值加工,整体产能才能被真正释放。需要特别说明的是,保护瓶颈并不等于让非瓶颈资源刻意闲置;非瓶颈环节的富余能力,应当优先服务于瓶颈的稳定输出与全系统的准时交付,而不是各自抢产能、造成在制品堆积。把局部效率让位于整体有效产出,正是TOC与普通排产思路的最大区别。
直接答案:多品种小批量生产中瓶颈会随订单组合变化而移动,需要用滚动方式持续校准。
· 定期重算负荷:每周或每次排产前,用APS重新识别当前约束。
· 预留柔性:在关键资源上保留一定的缓冲与可调度空间,以应对瓶颈漂移。
· 分级管理:区分结构性瓶颈(长期)与波动性瓶颈(短期),采取不同对策。
直接答案:TOC提供了一套"识别、挖尽、迁就、松绑、循环"的五步改进法,可指导瓶颈管理持续落地。
5. 识别约束:找出当前限制产出的瓶颈资源。
6. 挖尽约束:让瓶颈的每一分钟都用于增值,不浪费、不空转、不返工。
7. 迁就约束:让非瓶颈环节服从瓶颈节奏,配合缓冲与投料控制。
8. 松绑约束:通过增产能、改工艺、外包等方式提升瓶颈能力。
9. 回头重来:瓶颈消除后,新的约束会浮现,回到第一步继续。
五步法强调瓶颈是动态的,约束一旦松动,就要重新定位新的约束,形成持续改进的循环。
Q:生产排程中如何快速找到瓶颈工序?
A:看负荷率、在制品堆积和等待时间三个信号,再用APS模拟不同产能反推约束位置。
Q:TOC的DBR方法适合所有工厂吗?
A:对存在明显瓶颈的重复性与流程型制造最有效;多品种离散制造也可用滚动方式动态应用。
Q:保护瓶颈会不会让非瓶颈环节闲置?
A:会,但这是正确取舍。非瓶颈的局部效率应服从整体产出,闲置是系统优化的合理代价。
Q:瓶颈漂移了怎么办?
A:用滚动排产定期重算负荷,重新定位瓶颈并调整缓冲与投料节奏。
把生产排程的重心从"人人都忙"转向"瓶颈不闲",是很多工厂产能跃升的起点。建议企业先花时间识别真实瓶颈,再用DBR方法建立节奏、缓冲与投料纪律,逐步固化到排产系统中。
永凯APS可帮助工厂在排程中自动识别瓶颈、设置缓冲并评估不同策略的产出影响。欢迎拨打 400-106-7600,或访问 www.yukontek.com 申请试用与方案演示。
标签: APS
热门标签更多
 永凯APS微信公众号