多品种小批量生产模式下的APS排产
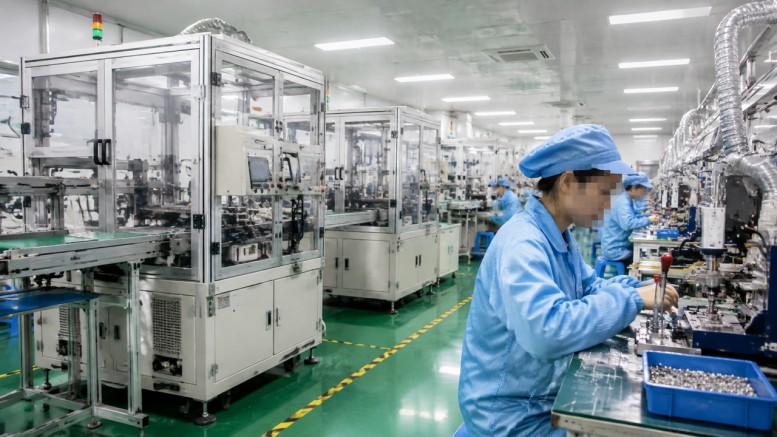
APS(高级计划与排程)是解决多品种小批量生产难题的核心工具:它能在有限产能、交期、物料与换型约束下,自动生成可执行的工序级排产方案。对以离散制造为主、订单种类多而单批数量少的企业而言,APS排产的最大价值不在于"算得更快",而在于通过成组排序与快速切换,把大量被浪费的换型时间重新转化为有效产能。
直接答案:APS排产是一种基于有限产能与约束条件的智能排程方法,专门应对多品种小批量场景中订单频繁切换、瓶颈资源争夺与交期冲突。
· 多品种小批量是离散制造的典型形态:产品型号多、单批产量少、订单交期紧、工艺路线差异大。
· 传统按"先到先做"或人工经验排产,容易在换型上反复折腾,设备有效产出被大幅稀释。
· APS通过约束满足与优化算法,在交货期、物料齐套、设备产能、人员技能等约束之间寻找平衡。
换型成本越高,APS的优化空间越大。因为每一次无意义的切换,都是可以直接算出来的损失。
直接答案:换型优化的本质是减少无效切换、压缩切换时长,让设备把更多时间用于增值加工。
1. 识别切换结构:区分内换型(必须停机)与外换型(可不停机并行准备)。
2. 量化切换成本:把每次换型的时间、物料损耗、人员占用折算成标准成本。
3. 让APS在排产时把换型时间当作约束而非忽略项,纳入目标函数一起优化。
当APS把换型时间显式建模后,系统会主动避免"A→B→A"这类来回切换,优先安排工艺相近的订单连续生产。
直接答案:成组排序(Group Sequencing)是把共享工装、模具、色号或工艺参数的产品归并到同一生产序列,从而共享一次换型。
· 按换型矩阵分组:产品之间的切换时间构成矩阵,APS据此寻找切换代价最小的排序。
· 按共性要素分组:同一模具、同一色母、同一材质的产品放在一起,减少清洗与调整。
· 平衡分组与交期:成组能降本,但不能牺牲关键订单交期,APS在两者之间动态权衡。
例如注塑、五金冲压等行业,模具切换往往占大头,成组排序带来的产出提升尤为明显。
直接答案:快速切换是降低单次换型时间的精益方法,与APS排产是"一个减时间、一个少次数"的互补关系。
· SMED把内换型转化为外换型,缩短单次切换时长,为更灵活的小批量排产创造条件。
· 切换时间缩短后,APS可以安全地接受更小的批量、更频繁的切换,从而缩短订单周期。
· 数据闭环:将优化后的切换时间回写APS,让排产模型持续逼近真实产能。
两者配合时,企业不必在"大批量保效率"和"小批量保交期"之间二选一。
直接答案:多品种小批量场景下APS落地的关键是先做数据建模、再小范围验证、最后逐步推广。
· 打通基础数据:工艺路线、BOM、设备产能、切换矩阵、日历与人员技能必须准确。
· 设定排产规则:明确优先级、冻结期、锁定区间,避免系统方案与车间执行脱节。
· 先跑关键瓶颈:从一条最混乱的产线或一个瓶颈工序切入,验证收益再扩展。
· 用甘特图评审:让计划员在可视化甘特图上确认与微调,而非盲信自动结果。
直接答案:多品种小批量排产最怕的是"局部优化"与"一刀切",这两类误区会让APS的收益大打折扣。
· 误区一:追求设备零空闲。非瓶颈设备适度空闲是合理的,硬塞订单反而增加换型与库存。
· 误区二:忽视切换矩阵。不把换型时间建进模型,成组排序就无从谈起。
· 误区三:交期绝对平均。所有订单同等优先级,关键订单与普通订单一起排队,最终谁都难保。
避开这些误区,APS排产才能把"多品种"的复杂性转化为可管理的排序收益。
Q:多品种小批量企业用APS排产值得吗?
A:值得。品种多、切换频繁的场景正是APS优化空间最大的地方,通常能显著减少换型损失、缩短交期。
Q:成组排序会不会导致部分订单交期延后?
A:APS会在交期约束下优化,允许关键订单优先,成组收益与交期达成是同时考虑的。
Q:APS排产需要多久才能见效?
A:取决于数据质量与试点范围,多数企业从瓶颈工序试点开始,数月内即可看到可量化的改进。
Q:快速切换和APS排产必须先做哪一个?
A:可并行推进。快速切换降低单次切换成本,APS减少切换次数,两者互为放大。
多品种小批量生产并非只能靠堆人力、加库存来应对。用APS排产把换型与成组排序纳入优化,就能在不增加设备的前提下释放真实产能。建议企业从瓶颈工序与数据梳理入手,先小范围试点验证。
欢迎拨打永凯软件服务热线 400-106-7600,或访问 www.yukontek.com 申请APS产品试用,由顾问结合您的产品结构与换型现状给出针对性方案。
标签: APS系统
热门标签更多
 永凯APS微信公众号