五金行业生产排程解决方案
生产排程是五金制造企业平衡效率与交付的核心手段。五金件冲压批量大、工序多,冲压与后续折弯、攻牙、表面处理之间存在批量与连续性的天然矛盾。本文直接回答:五金行业如何用生产排程实现批量与连续性的平衡。
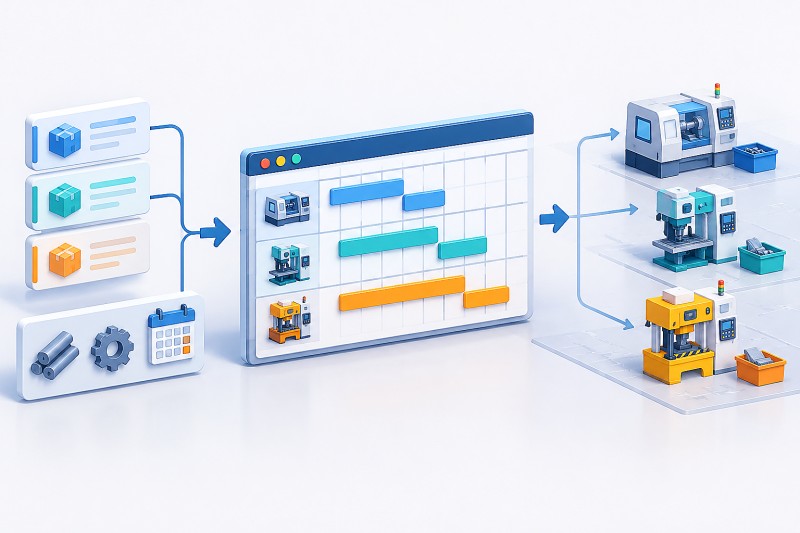
直接答案: 五金排程的核心矛盾是"冲压要大批量、后续要连续性",二者常互相冲突。
五金制造的排程难点集中在以下几点:
· 冲压:换模耗时、模具寿命有限,倾向大批量生产以摊薄成本;
· 多工序:冲压后的折弯、攻牙、焊接、电镀等需连续流转,避免在制品堆积;
· 表面处理:电镀、喷涂通常集中批量处理,形成新的等待;
· 交期压力:多品种订单与大批量生产之间的平衡难把握。
单一追求批量或连续性,都会牺牲另一端的效率。
直接答案: 生产排程用"经济批量+工序联动"算法,在冲压效率与流转连续性间取最优。
生产排程系统的平衡策略包括:
1. 计算冲压的经济批量,兼顾换模成本与库存占用;
2. 按订单交期与后续工序负荷,动态调整冲压批量;
3. 用"后拉式"排程,让冲压为后工序连续供料而非盲目囤货;
4. 设置合理的安全库存缓冲,吸收波动。
批量与连续性的平衡点,正是排程优化的价值所在。
直接答案: 生产排程通过换模优化与工序级计划,打通冲压到成品的全链路。
具体做法包括:
· 建立冲压模具—设备匹配与换模时间矩阵,相似产品连排;
· 以工序级甘特图明确每道工序的机台与时间;
· 对外协电镀、热处理等瓶颈环节预留缓冲与提前期;
· 支持多订单合并与拆分,兼顾模具利用与交期。
冲压效率的关键在换模。系统按模具相似性排定冲压顺序,把换模作业标准化为并行准备与串行切换,减少停机;同时结合料卷规格、模具寿命,把同一料卷、同一模具的订单归并,让冲压从"零散排"走向"顺序化连续排"。全链路协同,避免"冲压很忙、后工序停工"的割裂。
直接答案: 生产排程把电镀、喷涂等瓶颈作为约束,倒推前工序节奏。
表面处理常是五金件的交期瓶颈。生产排程的策略包括:
· 识别电镀、喷涂等集中处理的瓶颈能力;
· 按色、按槽、按挂具等规则优化表面处理批次;
· 倒推冲压与中间工序的投入节奏,减少在制品积压;
· 模拟瓶颈负荷,提前安排外协或加班。
瓶颈被精准管控,整体交付才可控。
直接答案: 五金企业落地生产排程,应围绕主数据与瓶颈试点分步推进。
建议路径如下:
5. 梳理产品族、工艺路线与冲压、表面处理工时;
6. 从冲压或表面处理等瓶颈工序切入试点;
7. 与ERP、MES集成,实时反馈报工与库存;
8. 以准交率、在制品周转、换模次数等指标持续优化。
永凯APS生产排程在五金行业具备成熟方案与标杆案例。
Q:五金冲压应该大批量还是小批量生产?
A: 应在换模成本与库存占用之间取经济批量,生产排程系统可动态计算并随订单调整。
Q:冲压和后工序如何保持连续?
A: 生产排程采用后拉式与工序联动,让冲压为后工序连续供料,减少在制品堆积。
Q:电镀等外协工序怎么纳入排程?
A: 将表面处理作为瓶颈约束,预留提前期并倒推前工序节奏,必要时模拟外协。
Q:多品种五金件适合APS吗?
A: 适合。生产排程可按相似工艺与模具连排,兼顾多品种与批量效率。
五金行业的效率,来自冲压批量与后工序连续性的精准平衡。生产排程系统把换模、多工序与表面处理瓶颈纳入统一算法,帮您提升准交率、降低在制品与库存。欢迎拨打 400-106-7600 或访问 www.yukontek.com 申请生产排程方案演示与试用。
热门标签更多
 永凯APS微信公众号