机械加工行业生产计划管理系统方案
生产计划管理系统是机械加工企业突破"工序多、瓶颈多"的关键支撑。机加工零件动辄十几道工序,设备瓶颈与刀具模具约束交织,稍有不慎就造成停机等待。本文直接回答:机加工行业如何用生产计划管理系统实现均衡排产。
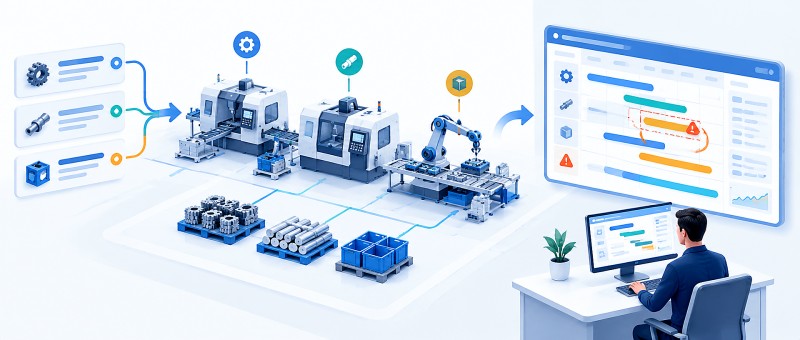
直接答案: 机加工排程难在工序链路长、瓶颈动态变化、刀具模具强约束。
机械加工的生产计划之所以复杂,主要体现在:
· 工序多:车、铣、刨、磨、热处理、表面处理等工序顺序严格;
· 设备瓶颈:关键设备(如五轴加工中心)负荷高,决定全局产出;
· 刀具模具:刀具寿命、换刀时间与模具装夹直接影响可用工时;
· 多品种小批量:订单切换频繁,批量与效率难兼顾。
这些难点叠加,使人工排产往往顾此失彼。
直接答案: 生产计划管理系统以瓶颈识别与有限产能排产,实现设备负荷均衡。
系统通过算法替代人工排产,核心步骤包括:
1. 自动识别瓶颈设备,优先安排瓶颈工序的加工顺序;
2. 按"瓶颈最大化"原则,让非瓶颈设备配合瓶颈节奏;
3. 可视化负荷甘特图,直观发现超载与闲置设备;
4. 模拟调整班次、外协与加班,给出最优方案。
瓶颈被管住,车间产出与交付就有了保障。
直接答案: 生产计划管理系统把刀具与模具作为有限资源纳入排程约束。
刀具与模具常被忽视,却是停机主因。系统的做法包括:
· 建立刀具、模具台账,关联寿命、库存与维护周期;
· 排程时校验刀具是否够用,自动提示换刀、磨刀时间;
· 按模具分组排序,减少同类装夹与换模次数;
· 预测刀具需求,提前采购或刃磨,避免停机等待。
同一把刀具可加工的件数有限,系统会结合刀具寿命拆分或合并批次:既避免刀具中途耗尽导致停机,也避免为凑满寿命而过度囤货。把"换刀点"主动排进计划,比被动停机后再补救更可控。
直接答案: 该系统以工序级计划贯通多工序流转与物料齐套。
多工序零件的流转效率直接决定交付周期。系统的协同能力包括:
· 按工序排产,明确每道工序的机台、时间与先后关系;
· 支持工序外协与转包,自动纳入整体进度;
· 与ERP联动,校验毛坯、半成品齐套,缺料预警;
· 实时采集报工数据,动态更新剩余计划。
计划与执行闭环,才能持续优化交期。
直接答案: 机加工企业落地生产计划管理系统,应抓住数据治理与试点推广。
建议按以下步骤推进:
5. 梳理工艺路线、标准工时与设备、刀具主数据;
6. 选择瓶颈工序或代表零件族做试点;
7. 打通ERP、MES、DNC,实现计划、执行、反馈闭环;
8. 用设备利用率、准交率、在制品周转等指标持续改进。
永凯APS生产计划管理系统在机械行业有丰富落地经验。
Q:机械加工多品种小批量适合用生产计划管理系统吗?
A: 适合。系统可按零件族归并、相似工艺连排,兼顾批量效率与交付灵活性。
Q:生产计划管理系统能自动识别设备瓶颈吗?
A: 能。系统通过负荷分析自动定位瓶颈设备,并围绕瓶颈优化全局排程。
Q:刀具和模具怎么纳入排程?
A: 将刀具、模具作为有限资源维护台账,排程时校验可用性并规划换刀、换模时间。
Q:实施后多久能看到效果?
A: 主数据到位后,试点通常数周即可见效,再逐步扩展至全车间。
机加工的竞争力,藏在每一道工序的衔接与每一台设备的负荷里。生产计划管理系统正是把"经验排产"升级为"数据排产"的抓手,帮您在工序多、瓶颈多、刀具模具约束多的场景下,提升设备利用率与准时交货率。欢迎拨打 400-106-7600 或访问 www.yukontek.com 申请方案演示与试用。
标签: APS排程
热门标签更多
 永凯APS微信公众号